


Titanový drát má dobré vlastnosti nízké hustoty, vysoké měrné pevnosti, silné odolnosti proti korozi a vynikajících komplexních mechanických vlastností. Je široce používán v oblasti chemické prevence koroze, přesných zařízení, lékařských přístrojů a leteckých podpůrných služeb. Kvalita výrobků z titanového drátu je extrémně citlivá na čistotu surovin, teplotu zpracování za tepla, kontrolu deformace a postupy tepelného zpracování. Celkový řetězec výrobního procesu je dlouhý a požadavky na přesnost procesu jsou vysoké. Stabilita parametrů v každém procesu přímo určuje jednotnost struktury, kvalitu povrchu a konečný výkon titanového drátu. Jaké jsou klíčové body kompletního procesu přípravy od tavení suroviny až po skladování produktu za účelem výroby vysoce přesného titanového drátu?

Při výrobě titanových drátů se jako základní surovina používá kvalitní houbový titan. Prvním procesem je vakuové samospotřebové tavení ingotů v obloukové peci. Vzhledem k extrémně vysoké reaktivitě titanové kapaliny při vysokých teplotách snadno adsorbuje plynné nečistoty, jako je kyslík, dusík a vodík, což má za následek sníženou plasticitu a zvýšenou křehkost materiálu. Proto musí celý proces tavení udržovat vysoce vakuově uzavřené prostředí bez znečištění plynem.
Po dokončení procesu tavení se získá hustý titanový ingot. Povrch ingotu je třeba obrousit a zkontrolovat, zda neobsahuje vady bez poškození. Všechny vnitřní a povrchové vady, jako jsou praskliny, póry, pórovitost a vměstky, musí být důkladně zkontrolovány a odstraněny, aby se zajistilo, že matrice ingotu je jednotná a čistá, a položí se tak kvalifikovaný základ sochoru pro následné zpracování kování, válcování a tažení.

Kvalifikované titanové ingoty se precizně zahřejí a poté vstupují do procesu kování. Velkou plastickou deformací při kování jsou hrubá zrna v odlévaném stavu účinně drcena, eliminovány nehomogenity odlitku a uzavřeny drobné defekty pórovitosti. Tím je dosaženo zjemnění a homogenizace mikrostruktury materiálu, čímž se výrazně zvýší celková plasticita a zpracovatelská stabilita předvalku.
Kované sochory jsou rovnoměrně podrobeny povrchovému odlupování, broušení a tvarové korekci, aby se odstranila vrstva oxidu a povrchové vady, čímž se zajistí jednotné rozměry a hladké povrchy sochorů a zabrání se problémům s koncentrací napětí a odlupováním povrchu při následném zpracování.
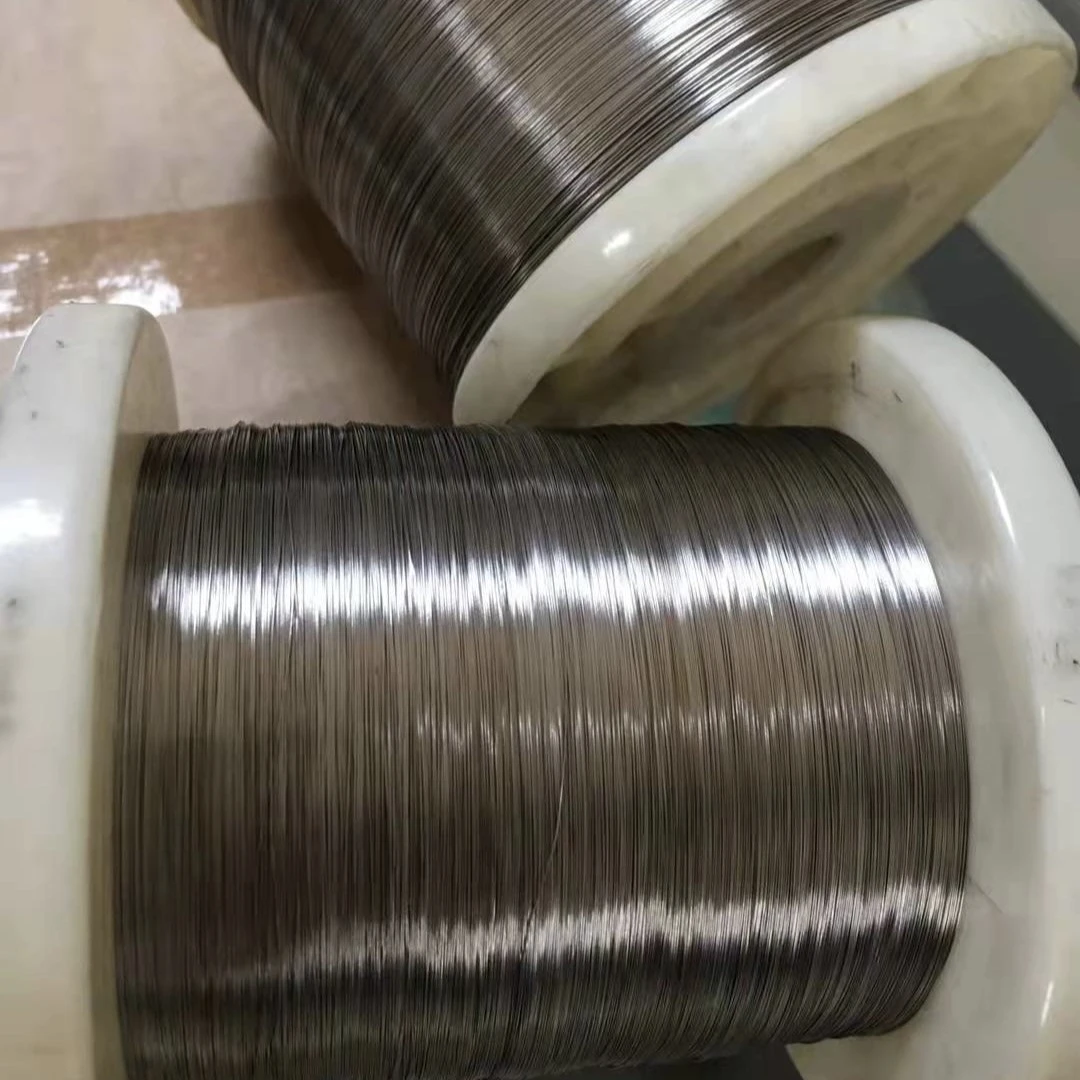
Po povrchové úpravě vstupuje předvalek do procesu válcování za tepla. Prostřednictvím vícenásobných průchodů postupného redukčního válcování se velikost průřezu tyče neustále zmenšuje. Řízení teplotního rozsahu během fáze válcování za tepla je obzvláště důležité. Nadměrná teplota může vést k hrubým zrnům a nadměrné oxidaci na povrchu; příliš nízká teplota zvýší odolnost proti deformaci a může vést k praskání, rozměrovým odchylkám a dalším problémům s kvalitou.
Po dokončení válcování za tepla se na povrchu předvalku vytvoří hustá vrstva oxidu. Povrchovou oxidovou vrstvu, špínu a nečistoty je nutné důkladně odstranit profesionálním kyselým mycím procesem. Po kyselém mytí se provádí vakuové žíhání, aby se účinně uvolnilo zbytkové pnutí vznikající při válcování za tepla, obnovila se plasticita a houževnatost materiálu, odstranilo se mechanické zpevňování a poskytly se dobré podmínky pro tváření pro následný proces tažení za studena.
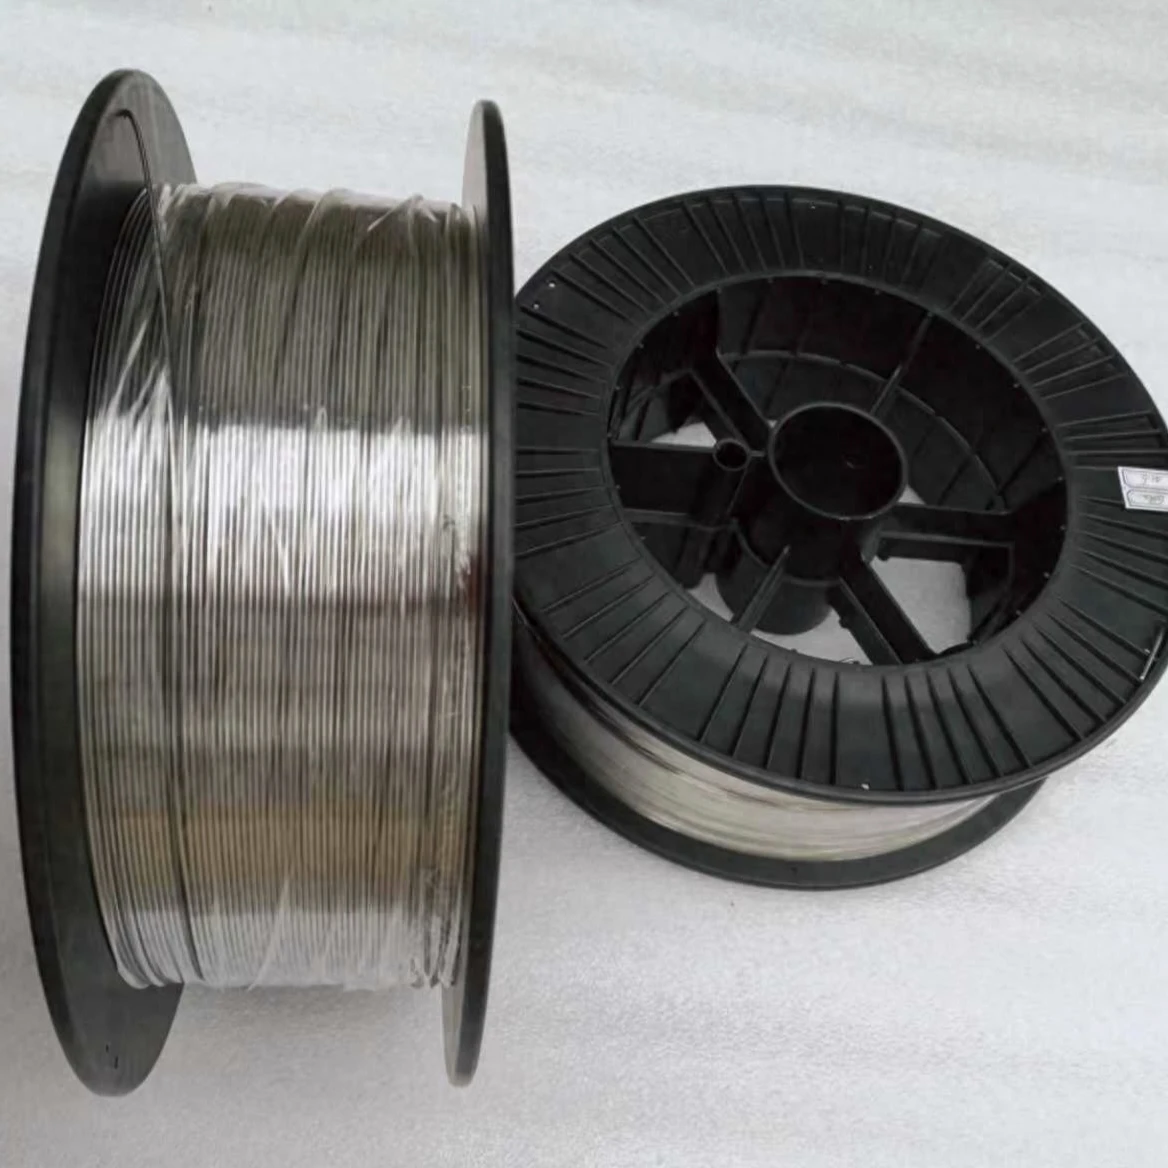
Tažení za studena je základním procesem pro jemné tvarování a dimenzování titanových drátů. Titanové materiály podléhají rychlému mechanickému zpevnění a výraznému snížení plasticity během zpracování za studena, což z něj činí nejnáročnější krok při výrobě titanového drátu.
Během výrobního procesu musí být povrch předvalku rovnoměrně potažen speciální mazací vrstvou, výrazně snižující tření mezi formou a předvalkem a minimalizující opotřebení formy a povrchové škrábance na drátu. Proces využívá princip malé deformace, více průchodů a postupného zmenšování průměru, přísně kontroluje velikost deformace v každém průchodu a eliminuje vady, jako je přerušení drátu a praskání způsobené rychlou deformací a koncentrací napětí.
Současně, aby se kontinuálně zmírňovalo mechanické zpevňování, musí být po každých několika taženích provedeno vakuové žíhání, které rychle obnoví plasticitu materiálu, zajistí stabilitu kontinuálního zpracování a dokud není dosaženo cílové specifikace průměru drátu.
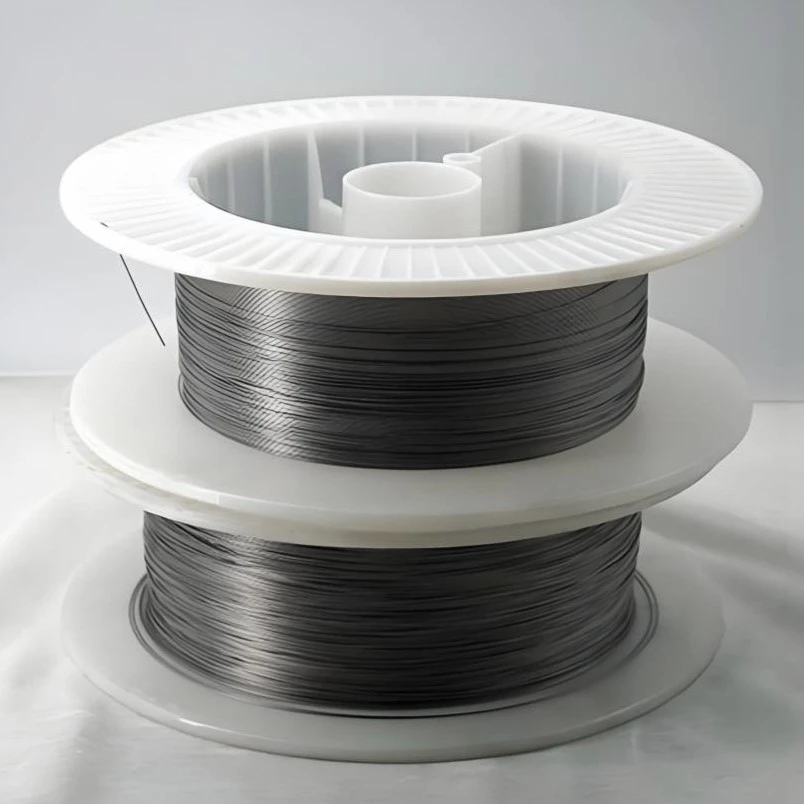
Poté, co je titanový drát dokončen měřením s pevnou délkou a navíjením vlasce, prochází dalším jemným kyselým mytím a leštěním, aby se zcela odstranily zbytkové olejové skvrny a stopy oxidů na povrchu, čímž se zajistí, že povrchová úprava hotových výrobků splňuje standardní požadavky.
Následně je provedena komplexní kontrola hotových výrobků včetně vizuální kontroly vzhledu, měření rozměrové přesnosti, zkoušek mechanického výkonu a nedestruktivního testování. Je ověřeno více indikátorů, aby bylo možné komplexně ověřit rozměrovou konzistenci, kvalitu povrchu, pevnost a plasticitu a stav vnitřní struktury titanového drátu. Pouze pokud jsou všechny indikátory kvalifikovány, mohou být produkty zabaleny, zapečetěny a uloženy ve skladu.
K výrobě vysoce přesných titanových drátů je zapotřebí systematický procesní systém s pokročilým purifikačním tavením, optimalizovaným zpracováním struktury, přesným tvářením za studena, gradientním tepelným zpracováním a kontrolou kvality celého procesu. Je nutné přísně kontrolovat vakuové prostředí, teplotu zpracování, velikost deformace, režim žíhání a stav povrchu a vyhnout se běžným defektům, jako je praskání, kalení, oxidace a vměstky, aby se stabilně vyráběly vysoce kvalitní výrobky z titanového drátu s jednotnou strukturou, konzistentním výkonem a vysokou přesností.